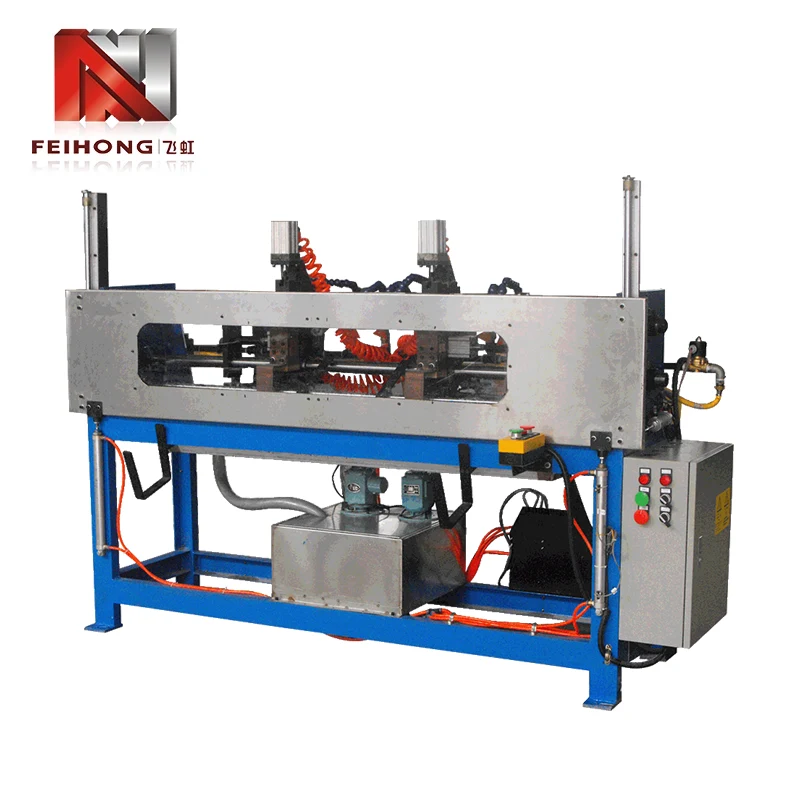
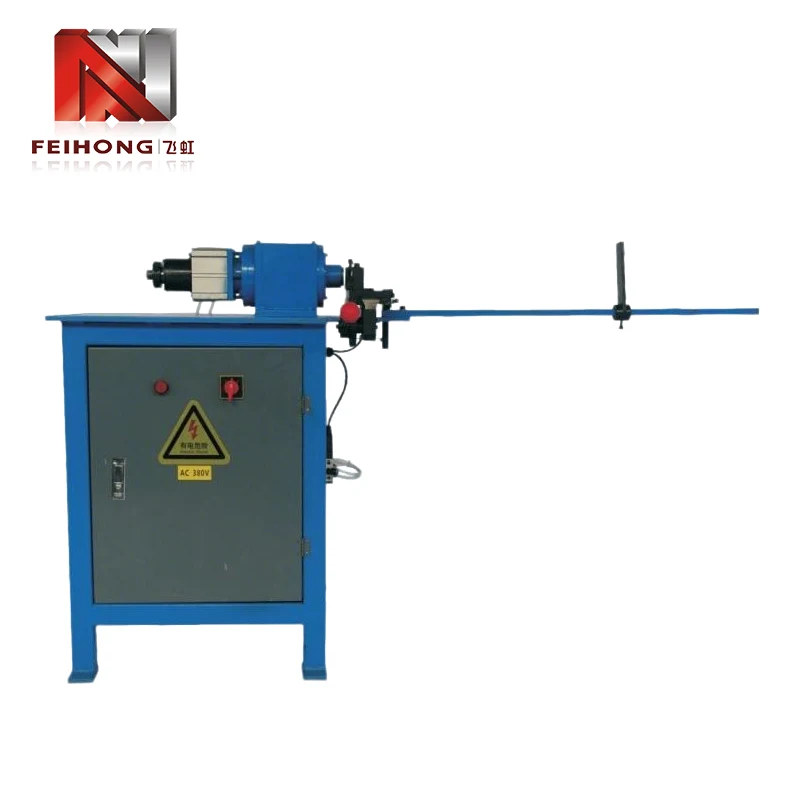
ТхеПипе Феедерсе појавио као незаменљив део опреме у савременим операцијама прераде цеви и цеви, премошћујући јаз између складиштења сировина и машина за сечење или формирање велике брзине. Ова свеобухватна анализа испитује основну улогу довода цеви у аутоматизованим производним линијама, истражујући њихову технолошку еволуцију, основне компоненте и критичне предности које доносе ефикасности производње. Дискусија покрива две примарне конфигурације — потпуно аутоматске и полуаутоматске доводнике цеви — заједно са њиховим одговарајућим применама у индустријама у распону од аутомобилске и ваздухопловне индустрије до грађевинарства и обновљивих извора енергије. Кроз детаљно испитивање система контроле серво мотора, рада интерфејса човек-машина, могућности руковања материјалом и интеграције са опремом која се налази у наставку, чланак показује зашто је довод цеви постао основна окосница модерних операција обраде цеви.
1. Дефинисање довода цеви и његове улоге у савременој производњи
ТхеПипе Феедерје специјализовани део опреме дизајниран за аутоматску или полуаутоматску испоруку цевастих материјала—као што су бакарне цеви, гвоздене цеви, алуминијумске цеви и цеви од нерђајућег челика—пословним машинама за обраду укључујући машине за сечење, пресе за формирање и опрему за заваривање. У својој сржи, довод цеви служи као критични интерфејс између складиштења сировина и процеса производње, обезбеђујући да су цеви представљене опреми за обраду у исправној оријентацији, размаку и брзини како би се одржао континуиран, ефикасан ток производње.
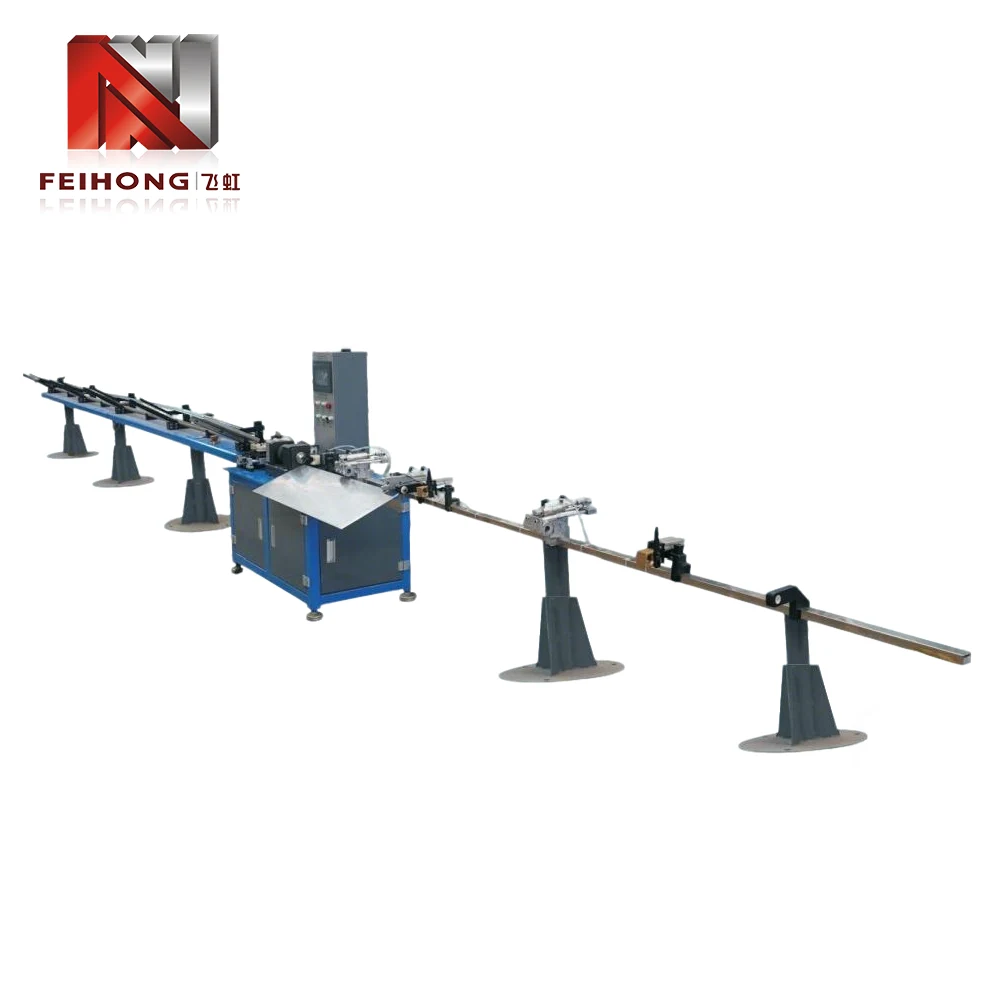 Потпуно аутоматски додавач цеви интегрисан са машином за сечење велике брзине у модерном производном окружењу.
У традиционалним производним окружењима, довод цеви је био ручна операција: оператери би подизали појединачне цеви, постављали их у машину за сечење или обраду и уклањали готове делове. Овај приступ није био само радно интензиван, већ је увео и значајну варијабилност у брзини и квалитету производње. Додавач цеви елиминише ове неефикасности аутоматизацијом процеса руковања материјалом, омогућавајући доследно, поновљиво храњење које подржава производњу великог обима уз минималну људску интервенцију.
Значај довода цеви протеже се даље од једноставне уштеде радне снаге. У савременој производњи, где доминирају производња у право време и принципи витке производње, способност да се одржи стабилан, непрекидан проток материјала до опреме за обраду је од суштинског значаја за постизање оптималног протока. Додавач цеви то постиже комбинацијом механичке прецизности, електронске контроле и интелигентног сенсинга, што га чини каменом темељцем аутоматизованих линија за обраду цеви у више индустрија.
2. Технолошка еволуција опреме за довод цеви
Пут од ручног руковања цевима до данашњих софистицираних довода цеви одражава ширу путању индустријске аутоматизације. Разумевање ове еволуције пружа суштински контекст за уважавање могућности савремених система за довод цеви.
2.1 Ера ручног руковања цевима
У првим данима обраде цеви и цеви, сва руковања материјалом се обављала ручно. Радници би извлачили појединачне цеви из складишних регала, носили их до машина за сечење или формирање и ручно их уносили у опрему за обраду. Овај приступ је инхерентно ограничен људским факторима: умором, недоследношћу и немогућношћу да се одржи стабилан проток током дугих смена. Штавише, ручно руковање представљало је значајне безбедносне ризике, посебно када се ради са тешким цевима или цевима оштрих ивица.
2.2 Увођење механизованих система за исхрану
Први механизовани системи за напајање појавили су се средином 20. века, обично користећи једноставне ваљкасте транспортере или ланчане механизме за померање цеви дуж производне линије. Ови рани системи су смањили неки ручни напор, али су и даље захтевали интервенцију оператера за утовар и позиционирање. Недостајала им је прецизна контрола дужине и времена увлачења, што је ограничавало њихову ефикасност за апликације високе прецизности.
2.3 Успон компјутерски контролисаних хранилица за цеви
Са појавом програмабилних логичких контролера (ПЛЦ) и технологије серво мотора 1980-их и 1990-их, доводници цеви су доживели драматичну трансформацију. Компјутерски контролисани системи могли би прецизно да регулишу дужину увлачења, брзину и убрзање, омогућавајући доследно постављање цеви за операције сечења или обликовања. Интеграција интерфејса човек-машина (ХМИ) омогућила је оператерима да лако подесе параметре и надгледају перформансе, смањујући време подешавања и побољшавајући укупну ефикасност опреме.
2.4 Савремени довод цеви: интелигенција и повезаност
Данашњи доводници цеви су високо софистицирани уређаји који укључују сензоре, евиденцију података и комуникационе протоколе за интеграцију са системима аутоматизације широм фабрике. Савремени додавачи цеви могу аутоматски да се прилагоде варијацијама у пречнику цеви, дебљини зида и саставу материјала, обезбеђујући оптималне перформансе храњења у променљивим условима. Такође имају могућности предиктивног одржавања, упозоравајући оператере на потенцијалне проблеме пре него што изазову застоје.
Ова еволуција је успоставила довод цеви као кључни покретач напредне производње, омогућавајући компанијама да постигну веће стопе производње, побољшани квалитет и већу флексибилност у одговору на захтеве купаца.
3. Основне компоненте и принципи рада
Разумевање унутрашње архитектуре довода цеви је од суштинског значаја за избор праве опреме за дату примену и за ефикасно одржавање и решавање проблема. Иако се дизајн разликује међу произвођачима, већина довода цеви дели заједнички скуп основних компоненти.
3.1 Механизам утовара
Механизам за утовар је одговоран за пријем сирових епрувета са сталка за складиштење или транспортера и њихово представљање систему за храњење. У зависности од дизајна, пуњење може бити ручно, полуаутоматско или потпуно аутоматско. Системи за аутоматско утовар често користе уређај за подизање који подиже сноп цеви и омогућава им да се појединачно котрљају на стазу за напајање.
3.2 Систем погона за напајање
Систем погона за довод помера цев напред до станице за обраду. Ово обично укључује сет ваљака са погоном или склоп ролни који покреће серво мотор. Серво мотор пружа прецизну контролу над брзином и дужином довода, омогућавајући улагачу цеви да се прилагоди различитим пречникима цеви и захтевима обраде.
3.3 Компоненте за вођење и поравнање
Да би се осигурало да цев правилно уђе у машину за обраду, улагач цеви садржи водеће ваљке, бочне плоче за поравнање и уређаје за исправљање. Ове компоненте спречавају искошење, савијање или неусклађеност што може довести до грешака у обради.
3.4 Контролни систем
Савремени доводници цеви су опремљени са програмабилним логичким контролером (ПЛЦ) и ХМИ екраном осетљивим на додир. Контролни систем управља параметрима напајања, надгледа сензоре и комуницира са опремом која се налази на горњем и низводном нивоу. Многи системи такође укључују могућности даљинског надзора за централизовано управљање производњом.
3.5 Сензори и уређаји за повратне информације
Низ сензора—укључујући прекидаче близине, фотоелектричне сензоре и енкодере—пружају повратне информације у реалном времену о положају цеви, дужини довода и статусу система. Ова повратна информација омогућава контролу затворене петље, обезбеђујући доследну тачност храњења и рано откривање аномалија.
Заједно, ове компоненте чине робустан систем који може да се носи са широким спектром величина цеви и материјала уз одржавање високог нивоа прецизности и поузданости.
4. Потпуно аутоматски у односу на полуаутоматске додаваче цеви
Додаци цеви су широко категорисани у два типа: потпуно аутоматски и полуаутоматски. Избор између ових конфигурација зависи од обима производње, расположивости радне снаге и разматрања буџета.
4.1 Потпуно аутоматски додавачи цеви
Потпуно аутоматски додавачи цеви захтевају минималну интервенцију оператера. Одликује их аутоматско пуњење из магацина или снопа, континуирано пуњење појединачних цеви и аутоматско избацивање готових комада. Ови системи су идеални за производна окружења великог обима где су доследност и брзина најважнији. Улога оператера је ограничена на праћење система, подешавање параметара преко ХМИ-а и допуњавање залиха сировина.
Напредни потпуно аутоматски додавачи се такође могу интегрисати са опремом која се налази на нижем току, као што су машине за искошење, јединице за урезивање навоја и станице за заваривање, стварајући потпуно аутоматизовану производну ћелију.
4.2 Полуаутоматски додавачи цеви
Полуаутоматски додавачи цеви захтевају од оператера да ручно убаци сваку цев у механизам за довод. Додавач затим преузима прецизно позиционирање и напредовање цеви до станице за обраду. Овај тип хранилице је погодан за производњу мањег обима или за апликације где цеви долазе у различитим дужинама или величинама које је тешко аутоматизовати. Полуаутоматске хранилице су обично приступачније и лакше се одржавају од потпуно аутоматских јединица.
4.3 Поређење способности
Следећа табела сумира кључне разлике између ова два типа:
| Феатуре | Потпуно аутоматски | Полуаутоматски |
|---|---|---|
| Начин учитавања | Аутоматски из магазина/снопа | Ручно учитавање оператера |
| Учешће оператера | Минимално (само за праћење) | Захтева редовно пуњење |
| Брзина производње | Високо, континуирано | Умерено, зависи од оператера |
| Флексибилност за различите величине цеви | Добро (са прилагођавањем) | Одлично (ручна промена) |
| Типична примена | Масовна производња, аутомобилска, ХВАЦ | Радне радње, израда по мери |
| Капитални трошак | Више | Ниже |
Обе врсте имају своје место у савременој производњи, а одлука често зависи од пажљиве анализе производних захтева и поврата на оперативну ефикасност.
5. Компатибилност материјала и обим примене
ТхеПипе Феедерје дизајниран за рад са широким спектром цевастих материјала, што га чини разноврсним у више индустрија.
5.1 Врсте материјала
Додаци за цеви се обично користе са:
- Бакарне цеви:Користи се у ХВАЦ, водоводним и расхладним системима
- Челичне цеви (угљеничне, нерђајуће, поцинковане):Користи се у грађевинарству, аутомобилским издувним системима и конструкцијским апликацијама
- Алуминијумске цеви:Користи се у ваздухопловству, аутомобилским измењивачима топлоте и лаким конструкцијама
- Пластичне и композитне цеви:Користи се у хемијској преради и телекомуникацијама
- Цеви од легуре:Користи се у апликацијама на високим температурама и високим притиском
Додавач цеви мора бити опремљен одговарајућим компонентама за хватање и вођење да би се прилагодио завршној обради површине, тврдоћи и тежини специфичног материјала који се обрађује.
5.2 Опсег пречника и дужине цеви
Модерни додавачи цеви доступни су у различитим величинама, са могућностима у распону од цеви малог пречника (6 мм) до цеви великог пречника (до 150 мм или више). Дужина храњења је такође подесива, са неким системима који могу да доводе дужине преко 10 метара.
5.3 Кључне примењене индустрије
Свестраност довода цеви чини их неопходним у следећим секторима:
- Аутомобили:Производња издувних цеви, кочионих водова, водова за гориво и конструкцијских цеви
- ХВАЦ и хлађење:Производња измењивача топлоте, кондензаторских намотаја и расхладних вода
- Изградња и инфраструктура:Израда скела, рукохвата и конструкцијских носача
- Ваздухопловство:Производња хидрауличних цеви, водова за гориво и конструкцијских компоненти
- Обновљива енергија:Производња рамова соларних панела, конструкцијских делова ветротурбина и геотермалних цеви
Свака индустрија поставља посебне захтеве за довод цеви, као што је рад велике брзине за аутомобилске линије или екстремна прецизност за примене у ваздухопловству. Модуларни дизајн модерних довода цеви омогућава им да буду прилагођени овим различитим захтевима.
6. Интеграција са системима за сечење и обликовање
Довод цеви ретко ради изоловано; обично је део производне линије која укључује опрему за сечење, обликовање, скошење или заваривање. Правилна интеграција је кључна за постизање беспрекорног протока материјала и максимизирање укупне продуктивности.
6.1 Синхронизација са машинама за сечење
У типичној линији за сечење, улагач цеви помера цев до унапред одређене дужине, а затим паузира док машина за сечење - често брза кружна тестера или ласерски резач - обавља сечење. Улагач затим прелази у следећи сегмент. Ова синхрона операција захтева прецизну комуникацију између контролера фидера и контролног система машине за сечење, често преко интерфејса сабирнице као што су Профинет или ЕтхерЦАТ.
6.2 Координација са опремом за обликовање и завршну обраду
За апликације које захтевају савијање цеви, ширење или урезивање навоја, довод цеви мора да испоручи цев до станице за формирање у исправној оријентацији иу правом тренутку. Напредни системи укључују серво контролисано позиционирање које може ротирати цев до одређеног угла пре него што уђе у калуп за формирање, омогућавајући сложене операције у више корака.
6.3 Интеграција са слагачима и транспортерима
Након обраде, готове цеви се обично уклањају помоћу слагача или транспортног система. Контролни систем довода цеви може да се координише са овим низводним уређајима како би обезбедио несметано пребацивање и спречио уска грла.
6.4 Улога интерфејса човек-машина (ХМИ)
ХМИ служи као централна тачка за постављање и надзор целог интегрисаног система. Оператери могу да унесу жељене дужине сечења, брзине помака и друге параметре, а ХМИ приказује статус у реалном времену, аларме и број производње. Модерни ХМИ често укључују интерфејсе на екрану осетљивом на додир и интуитивну графику, поједностављујући рад и смањујући криву учења за нове оператере.
7. Одржавање, поузданост и радна разматрања
Да би се обезбедио дуг радни век и конзистентан учинак, неопходно је редовно одржавање довода цеви. Препоручују се следеће праксе:
7.1 Распоред превентивног одржавања
Структурирани програм превентивног одржавања треба да укључује:
- Дневне провере:Прегледајте стање ваљка, проверите да ли има неуобичајених шума или вибрација и проверите очитавања ХМИ
- Седмично одржавање:Подмажите покретне делове, очистите сензоре и проверите поравнање компоненти за вођење
- Месечне инспекције:Проверите затегнутост каиша или ланца, тестирајте функције заустављања у нужди и прегледајте историју аларма
- Квартални сервис:Извршите детаљну инспекцију серво мотора, мењача и прикључака управљачког система
- Годишњи ремонт:Замените делове који се троше као што су ваљци, лежајеви и погонски каишеви и поново калибришите уређаје за повратне информације
7.2 Уобичајени проблеми и решавање проблема
Неки типични оперативни проблеми укључују:
- Недоследна дужина увлачења:Често узроковано неусклађеношћу енкодера, проклизавањем ваљка или истрошеним компонентама погона
- Ознаке површине цеви:Као резултат прљавих или оштећених водећих ваљака
- Неусклађеност цеви која улази у машину за обраду:Обично због истрошених вођица или неправилног подешавања
- Грешке у комуникацији између додавача и машине за сечење:Обично се решава провером каблова и параметара ПЛЦ програма
7.3 Сигурносне карактеристике
Модерни доводници цеви су опремљени са вишеструким сигурносним функцијама, укључујући светлосне завесе, дугмад за заустављање у нужди и сигурносне блокаде које спречавају рад када су штитници отворени. Одговарајућа обука о овим сигурносним системима је неопходна за све оператере.
7.4 Максимално повећање времена рада и поузданости
Да би максимизирали поузданост, произвођачи препоручују коришћење оригиналних резервних делова, одржавање залиха критичних резервних делова и одржавање чистог радног окружења. Поред тога, ажурирања софтвера које обезбеђује произвођач опреме могу побољшати перформансе и додати нову функционалност.
8. Често постављана питања
Док оба уређаја доводе материјал у машине за обраду, довод цеви је посебно дизајниран за цевасте материјале (шупље делове) и обично укључује карактеристике за вођење и подршку које спречавају деформацију. Додавач шипки се користи за чврсте округле шипке, често у операцијама окретања.
Неки напредни додавачи цеви имају механизме за брзо подешавање и програмабилне параметре који омогућавају брзу промену између величина. Међутим, већина система захтева неко ручно подешавање компоненти за вођење и подешавања довода приликом промене пречника цеви.
Цевни додаци са серво погоном обично постижу тачност дужине довода унутар ±0,2 мм, у зависности од квалитета енкодера и механичког стања механизма за довод. Врхунски системи могу постићи ±0,05 мм за прецизне апликације.
Уз правилно одржавање, довод цеви може поуздано да ради 15 до 20 година или више. Кључне компоненте које се хабају као што су ваљци, погонски каишеви и лежајеви могу захтевати замену у интервалима од 2 до 5 година, у зависности од радног циклуса.
Да, чак и потпуно аутоматски системи захтевају обучене оператере за постављање параметара, обављање рутинских инспекција и решавање мањих проблема. Међутим, обука је обично мање интензивна него за операције ручног храњења, а савремени ХМИ систем чине лакшим за коришћење.
Зхаокинг Феихонг Мацхинери & Елецтрицал Цо., Лтд.је поуздан произвођач довода цеви и опреме за обраду цеви, који испоручује иновативна решења купцима широм света. Да бисте истражили како наши додавачи цеви могу побољшати вашу ефикасност производње,контактирајте насза стручне консултације и пројектовање система по мери.
Јавите се